 微信公众号
 微信视频号
微信公众号
微信视频号

国内页岩油气、致密油气开发不断向深层、超长水平井进军。连续油管作为井筒作业核心装备,国产化已取得长足进展,但长水平段下入受限、管材腐蚀疲劳、高端井下工具工程化慢、数字化落地难等难题,仍制约现场作业效能。
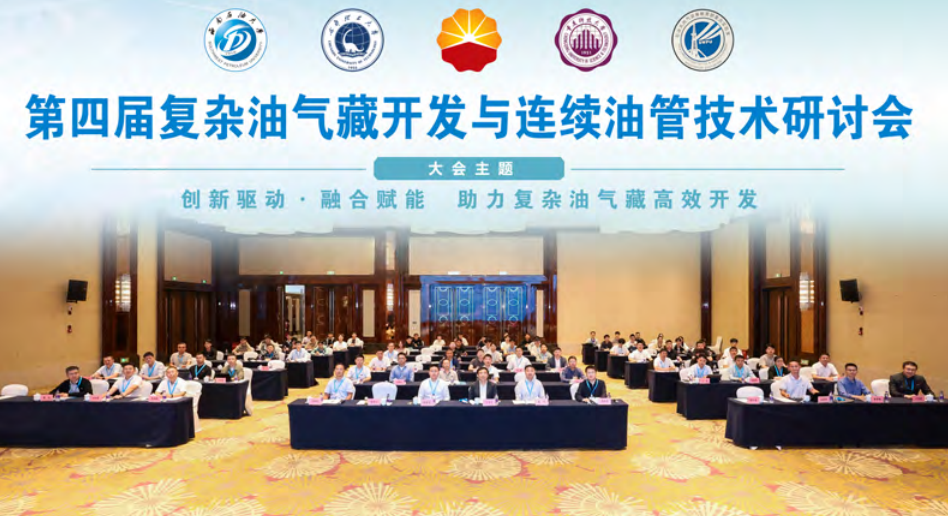
9 月,第四届复杂油气藏开发与连续油管技术研讨会在成都召开。会议由西南石油大学、成都理工大学、中国石油集团工程技术研究院有限公司、重庆科技大学、石油天然气装备教育部重点实验室联合主办。国内油田、科研院所、高校专家齐聚,直击产业堵点,分享国产化攻关新成果,为连续油管产业高质量发展探寻路径。
超长水平段管柱下入,是当前最大技术卡点。 连续油管作业覆盖井况仿真评估、管柱下入、井下施工、起出、检测后评估全闭环流程。但管柱在井筒内受摩阻作用,极易发生正弦、螺旋屈曲,直接限制作业深度。 对比来看,国外依托配套工具可实现 5000–6000 米水平段作业,国内多数井仅能达到 2000–3000 米,直接拖累储层改造与效益开发。
为突破下入瓶颈,多条技术路线正在现场探索落地。 管柱校直减阻工艺已经投入应用,可带来 300–1000 米下入增益;井下牵引器被视作核心突破口,国内样机已完成 7000 米无线脉冲通讯与地面负载试验,但齿部磨损、推力不稳等工程短板,仍阻碍商业化推广;水力振荡器、化学减阻剂作为配套手段协同减阻。
同时,各类特色工艺持续成熟。 射流机械联合破岩工艺,有效提升井筒除垢、套管切割效率;动态连续测井适配海上大位移井,解决传统停钻测井耗时长、磁干扰问题;内置加热电缆的电加热连续油管完成稠油井试验,依靠井下直接加热实现原油降粘、增产降耗。
装备端正向全电驱、电控自动化转型。 传统装备多为液驱电控模式。新一代电驱连续油管作业机由电机直驱滚筒、注入头,搭载自动巡航、故障自诊断功能,能够减少现场用工、降低作业油耗,目前已在川渝页岩油气工区开展实战应用。 井下磨铣、射流切割、定向转向等动力工具同步迭代,面向海洋工况的专用连续油管成套装备研发工作也在加快推进。
管材国产化谱系日趋完善,但腐蚀疲劳仍是突出挑战。 目前 CT150 超高强度管材、耐蚀合金、多通道、光纤内置特种管材已经实现量产。在川渝等高含硫工况下,管柱同时承受疲劳、二氧化碳、硫化氢耦合作用,穿孔、断裂失效风险较高。
稀土改性管材是重要研发方向。该技术通过优化管材微观组织,提升抗点蚀与应力腐蚀性能。不过新材料仍缺少大规模矿场验证,配套行业标准有待完善;非金属复合管材也进入试验阶段,进一步丰富管材选型空间。
数字化成为重要赋能手段,仿真与数字孪生加速落地。 管柱力学 - 水力学耦合仿真模型,综合自重、浮力、摩阻、流体压力等参数,预判正弦、螺旋屈曲临界载荷,为施工方案设计、风险预判提供计算依据,仿真计算与现场实测误差可控制在 10% 以内。
基于仿真延伸的数字孪生系统,能够在数字空间还原井下管柱形态、变形特征,实现卡点、屈曲风险预警。 行业目标是建立考虑横截面分层效应的疲劳损伤累积模型,结合机器视觉、地面多源监测数据,依托数字孪生平台,实现管柱全生命周期疲劳损伤量化追踪,预判管柱剩余服役强度与卡点风险。 数字化不能只停留在可视化展示,核心是输出可指导现场施工的决策建议。
在线健康检测是管柱全生命周期管理的关键,但工程化落地阻力较大。 国内已经掌握漏磁、超声等检测技术,普及率却偏低。痛点集中在:检测装备自重偏大,拆装吊装繁琐;井下振动带来大量噪声,干扰检测信号;缺陷判读依赖专业人员,智能自动判伤能力不足;缺少统一的缺陷剩余寿命评价标准,检测结果很难直接转化为作业决策。
专家提出,后续需要重点攻关装备轻量化、智能识别算法,搭建 “缺陷检测 — 损伤评价 — 作业决策” 完整技术链条。
结合现场工程需求,与会专家锚定四大主攻方向。 第一,攻坚超长水平井作业瓶颈,加快井下牵引器商业化进程,持续完善校直减阻等延伸工艺,提升长水平段井筒作业能力。 第二,升级装备体系,大力发展全电驱、自动化、少人化作业装备,同步攻关海洋工况成套装备,拓展海上作业能力。 第三,夯实管材技术底座,推进超高强、耐蚀、光纤内置智能管材迭代,加速稀土改性、非金属新材料的实井验证。 第四,推动数字化协同发展,打通力学仿真、数字孪生、在线健康检测、管柱寿命评价完整链路,让数字化系统从实验室样机走向井下实战闭环应用。
工艺、装备、管材、数字化多维协同突破,将持续释放连续油管技术潜力,支撑复杂油气藏效益开发,筑牢国家能源安全的技术底座。

 京公网安备11010502053156号